


Produk


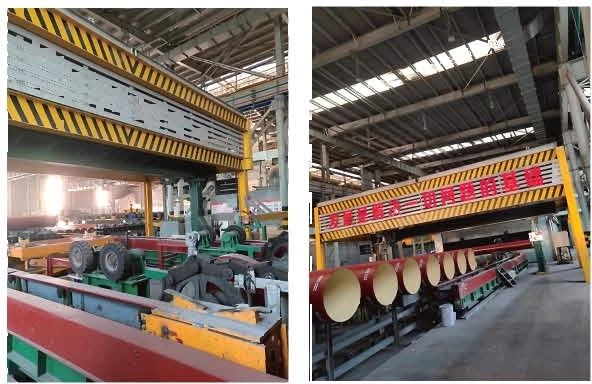

Pipa Besi Ulet
Pipa besi ulet mengacu pada penggunaan lebih dari 18 pengecoran logam panas setelah penambahan bahan spheroidizing, melalui mesin besi ulet sentrifugal pengecoran sentrifugal berkecepatan tinggi ke dalam pipa, disebut sebagai pipa besi ulet, pipa besi ulet dan pengecoran ulet pipa. Terutama digunakan untuk transmisi air keran, adalah pilihan ideal bahan pipa air.
Fungsi
Pipa besi ulet mengacu pada penggunaan lebih dari 18 pengecoran logam panas setelah penambahan bahan spheroidizing, melalui mesin besi ulet sentrifugal pengecoran sentrifugal berkecepatan tinggi ke dalam pipa, disebut sebagai pipa besi ulet, pipa besi ulet dan pengecoran ulet pipa. Terutama digunakan untuk transmisi air keran, adalah pilihan ideal bahan pipa air.
Inti dari pipa besi cor adalah pipa besi ulet, karena pipa besi ulet memiliki sifat besi, kinerja baja, maka begitulah namanya. Grafit pada pipa besi cor nodular berbentuk bola, dan ukuran grafit umumnya adalah 6-7. Dari segi kualitas, tingkat nodularisasi pipa besi cor perlu dikontrol hingga tingkat 1-3, dan tingkat nodularisasi lebih besar dari atau sama dengan 80%, sehingga sifat mekanik dari material itu sendiri dapat ditingkatkan dengan lebih baik. , dengan esensi besi dan kinerja baja. Setelah pipa besi ulet dianil, struktur metalografinya adalah ferit ditambah sedikit perlit, sifat mekaniknya baik, sehingga disebut juga pipa baja besi cor.


Prosedur penggilingan internal cetakan tabung
1.Menurut diameter nominal cetakan tabung, roller pendukung disesuaikan dengan jarak yang telah ditentukan sesuai dengan skala mesin
2. Tempatkan cetakan tabung yang akan digiling pada roller pendukung.
3. Periksa dan rapikan roda gerinda. Dan sesuai dengan spesifikasi cetakan tabung dipilih dengan batang gerinda dan kepala gerinda yang serasi
Sesuaikan blok batas panjang penggilingan bagian dalam sesuai dengan spesifikasi cetakan.
4. Pertama giling cetakan tabung 5 sampai 6 kali, lalu periksa dan ukur kelancipan lubang pada cetakan tabung dan ukuran soketnya.
5. Wadah, setiap jumlah penggilingan adalah 0.2mm. Ketika lubang bagian dalam lancip dan ukurannya memenuhi persyaratan, penggilingan otomatis; Jika kelurusan lancip dan bus tidak memenuhi persyaratan, maka perlu menggunakan penggilingan tersegmentasi
Mengupas.
6. Saat menggiling lancip, dari soket ke soket, setiap 500~600mm merupakan bagian yang bertambah.
7. Saat menggiling, kepala gerinda harus berjalan lancar dan menghindari pemukulan. Jika terjadi pemukulan, batang roda gerinda harus dipegang dengan hati-hati.
8. Selama pemrosesan, ukuran lubang bagian dalam harus diukur kapan saja, soket harus diukur dalam tiga bagian dalam kisaran 0~500mm, soket harus diukur pada 500mm , perbedaan diameter lubang bagian dalam tidak boleh kurang dari 0,5 mm, dan ukurannya harus dijamin dalam tingkat pemrosesan standar manufaktur.
9. Gunakan roda gerinda manual untuk menggiling ujung soket. Perhatikan agar bentuk soket tidak berubah saat menggiling
10. Setelah digiling, kekasaran permukaan lubang bagian dalam adalah 3.2-6.8, dan permukaan bebas dari oksida dan kotoran lainnya.
11. Ketika cetakan tabung digunakan nanti atau umpan balik kualitas diberitahukan, dinding bagian dalam cetakan tabung harus meningkatkan jumlah penggilingan atau titik penggilingan harus diulangi lagi untuk meningkatkan ketahanan kebocoran tabung.
Tag populer: pipa besi ulet, produsen, pemasok, pabrik pipa besi ulet Cina, casting tekananBesi cor uletpipa besi cor nodular corPIPA SSAWcasting besi uletpabrik pipa las pantat
Tidak
Anda Mungkin Juga Menyukai


Kirim permintaan
